:+86 15106109009
:sales@couplingzy.com
 sk


Je vysokopresná tuhá spojka kľúčom k maximalizácii spoľahlivosti vysokovýkonného priemyslu?
Vysoko presné pevné spojky sú mechanickou chrbticou systémov, kde presnosť súososti hriadeľa, nulová vôľa a spoľahlivý prenos krútiaceho momentu nie sú predmetom dohody. Od CNC obrábacích centier až po servopohonnú robotiku tieto komponenty definujú hornú hranicu výkonu riadenia pohybu.
Čo definuje vysoko presnú tuhú spojku
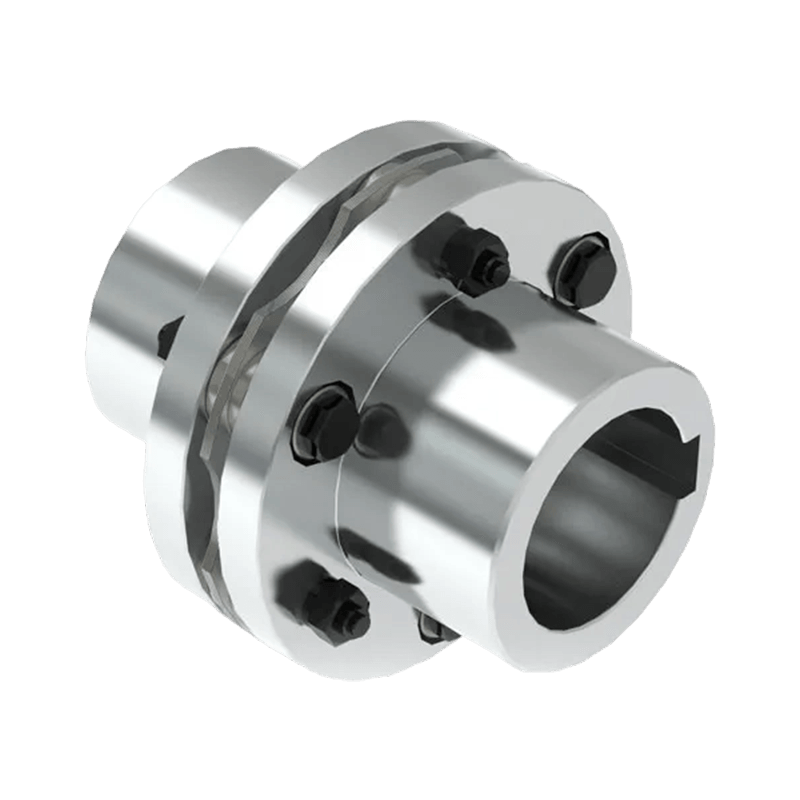
Pevná spojka je mechanické zariadenie, ktoré spája dva otočné hriadele na prenos krútiaceho momentu bez toho, aby medzi nimi umožňovali akýkoľvek relatívny pohyb. Na rozdiel od pružných alebo čeľusťových spojok, tuhé konštrukcie neprinášajú do hnacieho ústrojenstva žiadnu zhodu, čo z nich robí preferovanú voľbu vždy, keď sú opakovateľnosť polohy a torzná tuhosť rozhodujúcimi konštrukčnými kritériami.
Rozdiel medzi štandardnými pevnými spojkami a vysoko presnými variantmi spočíva vo výrobných toleranciách, sústrednosti otvoru, kvalite povrchovej úpravy a dynamickej rovnováhe. Vysoko presné jednotky sú opracované s toleranciami na úrovni mikrónov, s hodnotami hádzania vŕtania typicky pod 0,005 mm a triedami vyváženia podľa ISO 1940 G2,5 alebo jemnejšie. Tieto špecifikácie nie sú akademické: v aplikácii servomotora s rýchlosťou 5 000 otáčok za minútu dokonca aj malá excentrická hmota generuje vibračné sily, ktoré znižujú životnosť ložísk, znižujú presnosť spätnej väzby kódovača a zavádzajú hluk do regulačnej slučky.
Základné výkonové charakteristiky
Nulová vôľa je jedným z najviac propagovaných atribútov, ale rovnako dôležitá je torzná tuhosť. Tuhosť sa meria v Nm na radián a určuje, ako presne uhlový príkaz na hriadeli motora reprodukuje zodpovedajúcu uhlovú polohu pri zaťažení. Vo fázach presného polohovania spôsobuje neadekvátna tuhosť fázové oneskorenie medzi príkazom a výstupom, ktoré žiadne ladenie ovládača nedokáže úplne kompenzovať.
Rozhodujúcu úlohu zohráva aj výber materiálu. Zliatiny hliníka (najmä 7075-T6) dominujú pre ich kombináciu vysokého pomeru pevnosti k hmotnosti, opracovateľnosti a odolnosti proti korózii, vďaka čomu sú ideálne pre vysokorýchlostné servo aplikácie. Varianty z nehrdzavejúcej ocele sa vyberajú, keď sa vyžaduje chemická odolnosť alebo prevádzka pri zvýšených teplotách, zatiaľ čo technické plasty ako PEEK alebo Delrin sa príležitostne používajú tam, kde je povinná elektrická izolácia medzi hriadeľmi.
Hlavné typy a ich technické kompromisy
Vysoko presné tuhé spojky nie sú jedinou kategóriou produktov, ale radom dizajnov, z ktorých každý je optimalizovaný pre špecifickú kombináciu obmedzení inštalácie, rozsahov priemerov otvoru a požiadaviek na krútiaci moment. Pochopenie mechanickej logiky každého typu zabraňuje nákladnému nesprávnemu použitiu.
Typ svorky (delený).
Pozdĺžne alebo radiálne rozdelenie umožňuje montáž a demontáž spojky bez narušenia konca hriadeľa. Dve upínacie skrutky vytvárajú sústredné uchytenie. Ideálne pre servomotory a enkodéry, kde je potrebný častý prístup.
Typ nastavovacej skrutky
Jedna alebo viac radiálne orientovaných skrutiek dosadá priamo na hriadeľ. Jednoduché a lacné, ale vytvára lokálne koncentrácie stresu. Vhodné pre nenáročné aplikácie alebo aplikácie s prerušovaným pohybom, kde jednoduchosť inštalácie prevažuje nad krútiacim momentom.
Typ klinovej drážky
Kľúč prenáša krútiaci moment skôr šmykom ako trením. Poskytuje najvyšší pomer krútiaceho momentu k veľkosti a je preferovaný pre ťažké priemyselné pohony, ale vyžaduje, aby bola drážka pre pero pretiahnutá do hriadeľa aj do otvoru, čo zvyšuje výrobné náklady.
Typ s kužeľovým otvorom
Kužeľový otvor a zodpovedajúci koniec hriadeľa poskytujú kontakt s presahom na veľkej ploche. Samostrediace a samosvorné, s vynikajúcou sústrednosťou. Široko používaný v presných zostavách vretien a indexovacích stoloch.
Typ s prírubou
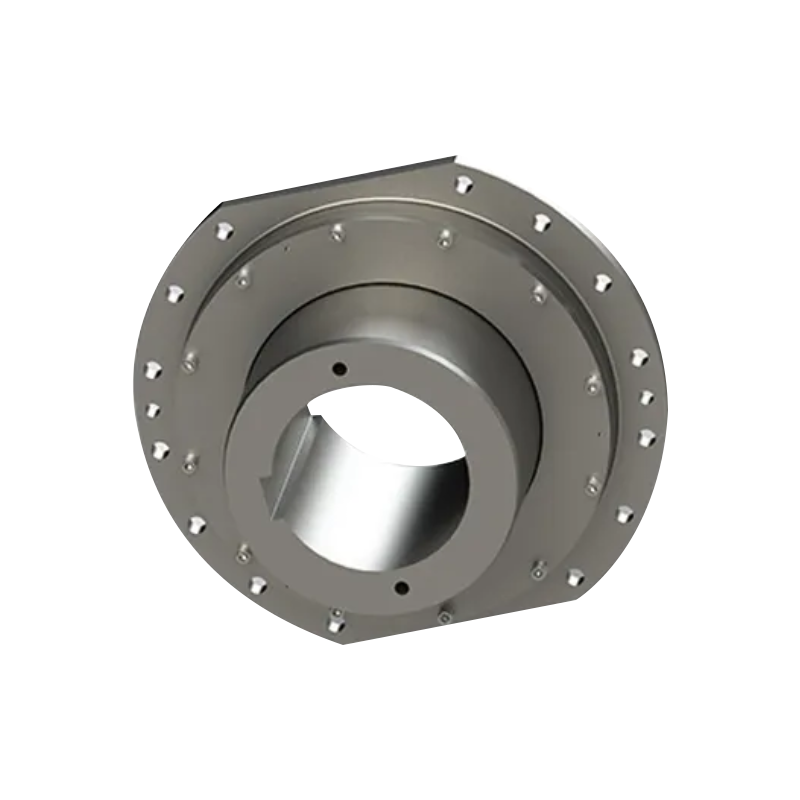
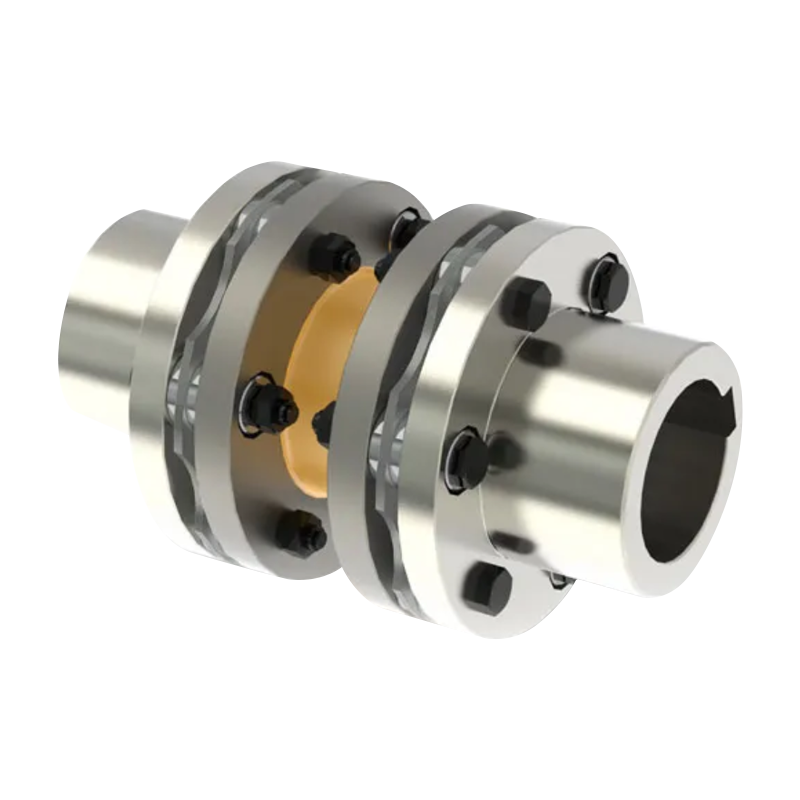
Dve presne opracované príruby zoskrutkované spolu prenášajú krútiaci moment prostredníctvom čelného trenia a šmykových skrutiek. Skrutkované rozhranie umožňuje presné uhlové taktovanie. Bežné v rozhraniach motor-prevodovka vyžadujúce zarovnanie poľa.
Typ s pevným rukávom
Najjednoduchšia geometria: obyčajná valcová objímka vyvŕtaná na uchytenie dvoch koncov hriadeľa držaných nastavovacími skrutkami alebo lepidlom. Najlacnejšia možnosť, ale citlivosť na vyrovnanie vyžaduje starostlivú prípravu hriadeľa pred montážou.
Výber medzi týmito typmi závisí od troch prelínajúcich sa požiadaviek. Po prvé, kapacita krútiaceho momentu: dizajn klinovej drážky a kužeľovej diery zvláda najvyššie zaťaženie. Po druhé, frekvencia demontáže: typy svoriek sú jednoznačne lepšie, keď sa spojka musí rutinne odstraňovať. Po tretie, špecifikácia sústrednosti: kónické a presné prírubové konštrukcie dosahujú najtesnejšie hodnoty hádzania, zatiaľ čo typy nastavovacích skrutiek sú v tomto smere najslabšie.
| Typ spojky | Vôľa | Kapacita krútiaceho momentu | Demontáž | Najlepší prípad použitia |
|---|---|---|---|---|
| Svorka (rozdelená) | nula | Stredná | Jednoduché | Servomotory, enkodéry |
| Nastavovacia skrutka | Takmer nula | Nízka až stredná | Mierne | Automatizácia svetla |
| Kľúčová drážka | nula | Vysoká | Mierne | Ťažké priemyselné pohony |
| Kužeľový vývrt | nula | Vysoká | Vyžaduje nástroj na sťahovanie | Presné vretená |
| Prírubové | nula | Veľmi vysoká | Odstránenie skrutiek | Motor-prevodovka |
Aplikačné domény a výberové kritériá
Vysoko presné tuhé spojky sa objavujú v širokom spektre priemyselných odvetví a požiadavky kladené každým prostredím sa výrazne líšia. Spojka fungujúca bezchybne v polovodičovom nástroji pre čisté priestory môže byť úplne nevhodná pre vonkajšiu linku na spracovanie potravín vystavenú umývacím cyklom, aj keď požiadavky na krútiaci moment a rýchlosť vyzerajú na papieri rovnako.
Primárne priemyselné odvetvia a aplikačné oblasti
V aplikáciách CNC vretena musí spojka udržiavať sústrednosť pri trvalom reznom zaťažení, ktoré spôsobuje radiálne aj axiálne sily na koncoch hriadeľa. Používajú sa tu konštrukcie s kužeľovou dierou alebo presnou prírubou s predpätím aplikovaným počas montáže, aby sa eliminovala akákoľvek vôľa, ktorá by sa mohla prejaviť ako chvenie pri vysokých rýchlostiach vretena. Spojka nie je v tomto kontexte pasívnym konektorom; je to prvok dráhy zaťaženia, ktorého tuhosť priamo ovplyvňuje vlastnú frekvenciu zostavy vretena.
Spojenie kódovača je úplne iná výzva. Príslušné krútiace momenty sú zanedbateľné, ale zaťaženie nesúosovosti musí byť nulové. Dokonca aj malý ohybový moment prenášaný cez spojku kódovača spôsobuje kolísanie hriadeľa, ktoré vnáša do spätnoväzbového signálu sínusové chyby, jav známy ako chyba kódovača vyvolaná spojením. Pre túto aplikáciu sú špecifikované ľahké hliníkové upínacie spojky s extrémne tesnými toleranciami dier (typicky H7/p6 fit alebo tesnejšie).
Ako vybrať správnu vysoko presnú tuhú spojku
Štruktúrovaný proces výberu znižuje riziko predčasného zlyhania alebo zníženia výkonu. Nasledujúce faktory by sa mali vyhodnocovať postupne, pretože každý obmedzuje možnosti dostupné v ďalšej fáze.
- Vypočítajte špičkový krútiaci moment vrátane prechodových javov zrýchlenia, nielen ustálených hodnôt, a použite prevádzkový faktor 1,5 až 2,0 pre servopohon osi s agresívnymi profilmi pohybu.
- Určite maximálnu prevádzkovú rýchlosť a overte, či je stupeň vyváženia spojky primeraný. Pri 6 000 otáčkach za minútu môže dokonca vyváženie G6.3 zaviesť merateľné vibrácie v citlivých systémoch vretien.
- Špecifikujte toleranciu priemeru hriadeľa a povrchovú úpravu na hnacom aj hnanom hriadeli. Spojka vyvŕtaná do H7 nedosiahne svoju menovitú sústrednosť na hriadeli dokončenom do h9.
- Vyhodnoťte požiadavky na demontáž počas životnosti stroja. Ak sa spojka musí odstrániť kvôli pravidelnej údržbe alebo výmene hriadeľa, typy svoriek sú správnou inžinierskou voľbou bez ohľadu na menšie náklady.
- Potvrďte prevádzkové prostredie: rozsah teplôt, prítomnosť mazív alebo chladiacich kvapalín a spektrum vibrácií. Hliníkové spojky by sa nemali používať v prostrediach nad 120 stupňov Celzia bez tepelnej analýzy.
- Overte špecifikáciu hádzania vŕtania voči cieľovej presnosti polohy aplikácie. Spojka hádzania 5 mikrónov na 1 mikrónovom polohovacom systéme sa nezhoduje a obmedzuje výkon systému.
- Skontrolujte kompatibilitu materiálu: hliník v kontakte s nehrdzavejúcou oceľou v slanom prostredí vytvára galvanický článok. Špecifikujte eloxovanie alebo použite materiály rovnakej skupiny, aby ste zabránili uvoľňovaniu spôsobenému koróziou.
- Pre pripojenie enkodéra alebo zariadenia so spätnou väzbou použite najľahšiu spojku, ktorá spĺňa požiadavky na krútiaci moment. Zbytočná rotačná zotrvačnosť zvyšuje odrazenú zotrvačnosť motora a znižuje šírku pásma.
Dokumentácia dodávateľa by sa mala vždy preskúmať z hľadiska skutočných nameraných údajov o výkone a nie nominálnych špecifikácií. Renomovaní výrobcovia zverejňujú výsledky hádzania vŕtania, povrchovej úpravy a výsledkov testov vyváženia na šaržu alebo jednotku pre svoje najpresnejšie produktové rady. Spojka predávaná ako vysoko presná bez sledovateľných nameraných údajov je komerčné označenie, nie technické.
- Rýchle odkazy
- About
- Products
- Our Service
- News & Events
- Contact
- Séria produktov
- Pružné spojky s neelastickými prvkami
- Pružné spojky s kovovými elastickými prvkami
- Pružné spojky s nekovovými elastickými prvkami
- Bezpečnostná spojka
- Pevná spojka
- Kontaktujte nás
- Tel : +86 511 8572 3800 +86 511 8572 3900
- Mobile : +86 15106109009
- Email : sales@couplingzy.com
- Add:No.1 Zhongye Yingbin Avenue, Gaozi Street, Dantu Economic Development Zone, Zhenjiang City, Jiangsu Province, Čína.